食品機(jī)械刀片選型指南 豬肉斬拌刀、絞肉機(jī)刀片與切凍肉刀片的關(guān)鍵要點(diǎn)
在肉類加工行業(yè)中,食品機(jī)械刀片作為核心易損件,其質(zhì)量與選型直接影響到生產(chǎn)效率、產(chǎn)品品質(zhì)以及運(yùn)營成本。無論是豬肉斬拌刀、絞肉機(jī)刀片、切凍肉刀片,還是弧形斬拌刀,都需要根據(jù)具體的加工工藝、原料特性和設(shè)備型號進(jìn)行合理選擇。本文將圍繞這些常見刀片的類型、材質(zhì)、應(yīng)用場景及廠家選擇要點(diǎn)展開詳細(xì)介紹,為您的采購決策提供參考。
一、常見食品機(jī)械刀片類型
1. 豬肉斬拌刀
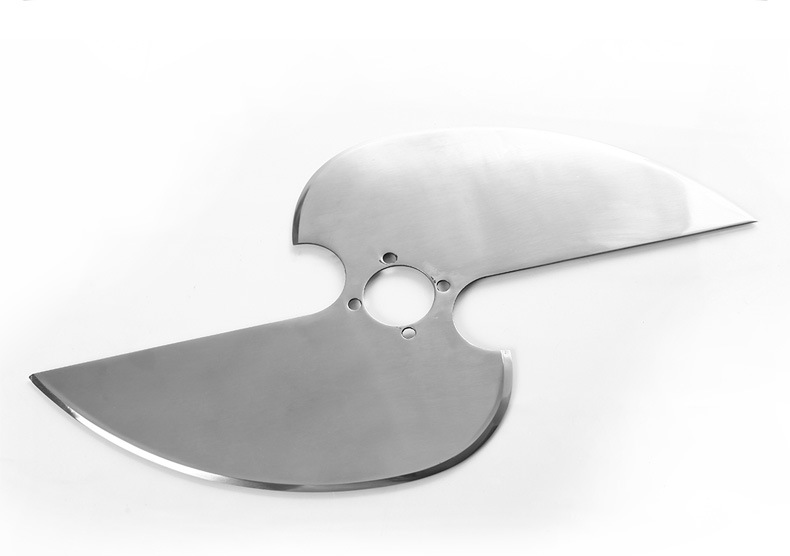
豬肉斬拌刀是斬拌機(jī)上的關(guān)鍵部件,主要用于將豬肉、雞肉、魚肉等原料斬切、攪拌成肉糜。其形狀多為弧形或彎月形,通過高速旋轉(zhuǎn)對物料進(jìn)行切碎和乳化。優(yōu)質(zhì)斬拌刀通常采用合金工具鋼或不銹鋼制成,刃口鋒利且耐磨,能有效控制肉溫上升,保證肉糜的細(xì)膩度和彈性。
2. 絞肉機(jī)刀片
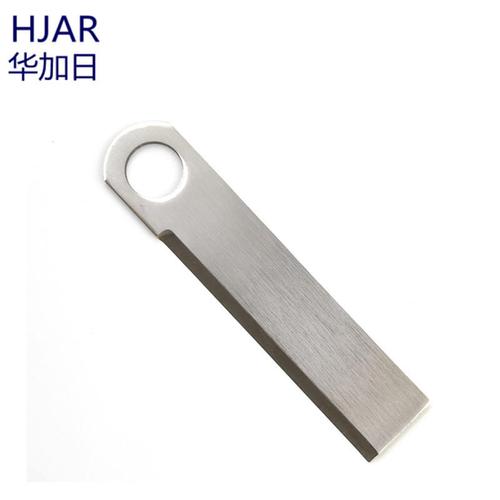
絞肉機(jī)刀片也稱絞刀或十字刀,配合絞肉機(jī)孔板使用,用于將肉塊絞碎成顆粒狀。其設(shè)計多為四刃或六刃,材質(zhì)以不銹鋼或合金鋼為主。選用時需注意刀片與孔板的配合精度,鋒利的刃口可減少擠壓和溫升,保持肉粒的完整和口感。
3. 切凍肉刀片
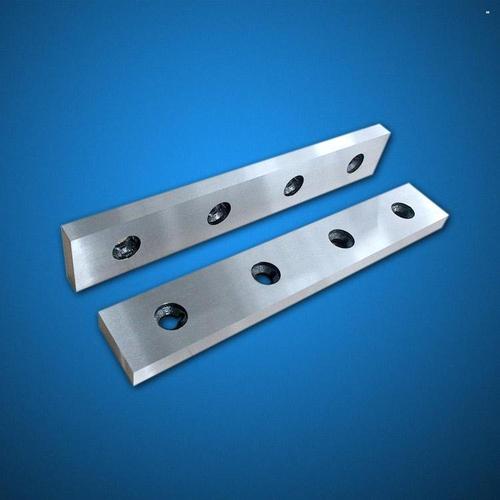
切凍肉刀片針對冷凍肉(如-18℃的凍肉塊)設(shè)計,要求極高的硬度和強(qiáng)度,通常采用硬質(zhì)合金或高速鋼制成。此類刀片具有獨(dú)特的齒形或厚實(shí)刃口,可承受大扭矩切割,避免崩刃。廣泛應(yīng)用于凍肉切塊機(jī)、刨片機(jī)等設(shè)備。
4. 弧形斬拌刀
弧形斬拌刀是斬拌刀的常見形式,其弧線設(shè)計與刀軸旋轉(zhuǎn)軌跡匹配,能高效對物料進(jìn)行切割和翻動。弧形刀片一般成組安裝,搭配6把、8把或更多刀組,實(shí)現(xiàn)不同的斬拌效果。材質(zhì)上多選用4Cr13、5Cr15MoV等不銹鋼,兼顧耐腐蝕性和耐磨性。
二、刀片材質(zhì)與工藝對性能的影響
食品機(jī)械刀片的材質(zhì)直接決定了使用壽命和切割效果。常見的材質(zhì)包括:
- 合金工具鋼:如Cr12MoV、9CrSi,具有高硬度(HRC58-62)和耐磨性,適合高負(fù)荷斬拌和切凍肉,但耐腐蝕性較弱。
- 不銹鋼:如4Cr13、5Cr15MoV、440C,防銹性好,適合與肉類直接接觸,可通過熱處理調(diào)整硬度,是斬拌刀和絞肉刀的主流選擇。
- 硬質(zhì)合金:如鎢鋼,硬度極高(HRA89-92),用于切凍肉等極端工況,但韌性較低,需注意防崩。
- 高速鋼:如W6Mo5Cr4V2,具有優(yōu)良的紅硬性和耐磨性,多用于高速切削刀片。
除了選材,熱處理工藝(淬火、回火)、刃口研磨精度以及表面處理(如鍍鈦、氮化)都會顯著影響刀片的鋒利度保持性和抗腐蝕能力。建議選擇采用真空熱處理和精密磨削工藝的廠家產(chǎn)品。
三、如何選擇合適的機(jī)用刀片
1. 明確加工原料與工藝
加工新鮮肉、凍肉還是熟肉?斬拌、絞碎還是切片?不同原料和工藝對刀片的硬度、韌性和刃口角度要求不同。例如,切凍肉需高硬度且刃口加厚,而斬拌乳化則要求刃口鋒利且耐腐蝕。
2. 匹配設(shè)備型號與安裝尺寸
刀片必須與現(xiàn)有設(shè)備的刀軸、孔板或刀盤完全匹配。訂購時需提供設(shè)備品牌、型號或刀片圖紙,確保安裝孔距、厚度、弧度等參數(shù)一致,避免震動或切割不均。
3. 關(guān)注動平衡與成組一致性
對于高速斬拌刀,成組刀片的重量差需控制在極小范圍內(nèi),否則會引起設(shè)備震動、軸承磨損甚至安全事故。正規(guī)廠家會對刀片進(jìn)行動平衡檢測和編號配對。
4. 評估廠家資質(zhì)與售后服務(wù)
選擇有生產(chǎn)經(jīng)驗、具備熱處理和精加工能力的廠家,可要求提供材質(zhì)證明、硬度檢測報告。同時關(guān)注廠家是否提供定制服務(wù)、技術(shù)支持和及時的交貨保障。
四、
豬肉斬拌刀、絞肉機(jī)刀片、切凍肉刀片和弧形斬拌刀等食品機(jī)械刀片雖小,卻是肉類加工生產(chǎn)線上不可或缺的消耗品。合理選型不僅能提升產(chǎn)品品質(zhì),還能降低停機(jī)時間和維護(hù)成本。在采購時,建議綜合考慮原料特性、設(shè)備要求、材質(zhì)工藝及廠家實(shí)力,選擇高性價比的機(jī)用刀片,為高效生產(chǎn)保駕護(hù)航。
如若轉(zhuǎn)載,請注明出處:http://m.tophai.cn/product/50.html
更新時間:2026-11-11 03:01:50